Запчасти для обрабатывающих центров: что чаще всего менять
Обрабатывающий центр работает в тяжёлом режиме: переменные нагрузки, стружка, СОЖ, перепады температуры, тысячи смен инструмента. Поэтому одни узлы выходят из строя регулярно, а другие служат годами. Если знать, что именно и по каким признакам изнашивается первым, можно заранее заложить запас в бюджет и не останавливать станок в самый неудобный момент. В статье — обзор узлов, которые чаще всего требуют замены, симптомы износа, порядок подбора и типичные ошибки. Конкретные интервалы и допуски всегда уточняйте по руководству вашего станка.
- Какие узлы изнашиваются в первую очередь
- Шпиндель, патроны и зажим инструмента
- Оси подачи: ШВП, направляющие и двигатели
- Датчики, энкодеры и измерительные щупы
- Электроника, питание, смена инструмента и охлаждение
- Как подобрать запчасть и не ошибиться с заказом
- Заключение
Какие узлы изнашиваются в первую очередь
Условно запчасти делятся на три группы: расходные (меняются по регламенту), узлы с постепенным износом (деградируют и дают о себе знать симптомами) и электронные компоненты (отказывают внезапно, часто из-за питания, нагрева или загрязнения). Для планирования важно понимать, к какой группе относится узел, — от этого зависит, держать ли его на складе или заказывать при появлении признаков.
В таблице — общая картина по типовому обрабатывающему центру. Это ориентир, а не норматив: реальный ресурс зависит от материала заготовок, режимов резания и качества обслуживания.
| Узел | Характер износа | Типичные признаки | Стратегия |
|---|---|---|---|
| Шпиндель, подшипники | Постепенный | Шум, вибрация, нагрев, ухудшение чистоты поверхности | Диагностика по плану, ремонт или замена узла |
| Зажим инструмента, цанги, патроны | Постепенный | Биение, проскальзывание, слабое усилие зажима | Замена по состоянию, запас расходных частей |
| ШВП и опоры | Постепенный | Люфт, потеря точности реверса, шум на подаче | Контроль люфта, компенсация, затем замена |
| Энкодеры, линейки, щупы | Загрязнение, удары, старение | Ошибки обратной связи, нестабильные замеры | Чистка, проверка, замена при отказе |
| Сервоусилители, блоки питания | Внезапный | Аварии по перегреву, перегрузке, напряжению | Резерв критичных модулей, контроль охлаждения |
| Вентиляторы, фильтры, предохранители | Расходный | Перегрев шкафа, срабатывание защит | Замена по регламенту |
Шпиндель, патроны и зажим инструмента
Шпиндель — самый дорогой узел, и именно поэтому о нём важно узнавать вовремя. Первые признаки износа подшипников — рост шума и вибрации на рабочих оборотах, повышенный нагрев корпуса, ухудшение шероховатости при неизменных режимах. Не откладывайте диагностику: изношенный подшипник со временем повреждает посадочные поверхности, и ремонт заметно дорожает. Порядок проверки описан в материале «Шпиндель: диагностика, бьёт или гудит».
Отдельная группа — оснастка для крепления заготовки и инструмента. Цанги, зажимные механизмы и кулачки работают в условиях постоянных циклов зажима-разжима и контакта со стружкой. Признаки износа: радиальное биение инструмента, следы проскальзывания, нестабильный размер от детали к детали. Для фрезерных центров заготовки крепятся в патронах и тисках, и здесь важно подобрать оснастку под диаметр и характер обработки; ассортимент собран в разделе патроны для станков с ЧПУ.

Раздел каталога с патронами для фрезерных станков. Подходит для замены изношенной зажимной оснастки при падении точности и появлении биения.
Оси подачи: ШВП, направляющие и двигатели
ШВП (шарико-винтовая передача) преобразует вращение серводвигателя в линейное перемещение стола или стойки. Со временем шарики и дорожки качения изнашиваются, в передаче появляется люфт. Станок начинает «теряться» на реверсе: размеры уходят, на контуре появляются выступы и впадины. Сначала люфт можно частично скомпенсировать параметрами ЧПУ, но когда запас компенсации исчерпан, остаётся замена. Как отличить износ от ослабления опор, разбирается в статье «Признаки износа ШВП: когда менять».
Вторая типовая причина проблем на осях — привод. К серводвигателю предъявляют четыре основных претензии:
- перегрев обмоток при длительной нагрузке или плохом отводе тепла;
- износ подшипников — шум и вибрация на малых скоростях;
- повреждение силового кабеля и кабеля обратной связи;
- отказ встроенного энкодера, из-за которого ось не может определить своё положение.
Перед заказом двигателя проверьте, не виноваты ли кабели и усилитель: это самая частая причина «мнимых» отказов. При замене сохраняйте совместимость по типоразмеру фланца, моменту, скорости и типу энкодера. Каталог — в разделе серводвигатели.
Позиция каталога для замены двигателей осей и шпинделя фрезерных станков. Перед заказом сверяйте параметры с шильдиком вашего двигателя.
Датчики, энкодеры и измерительные щупы
Энкодер — датчик положения вала, на основе которого ЧПУ замыкает контур управления. Если сигнал искажён, загрязнён или пропал, возникают аварии обратной связи, ошибки позиционирования и потеря нулевой точки. У абсолютных энкодеров дополнительная точка риска — резервная батарея: при разряде теряется абсолютная позиция, и ось придётся заново привязывать. Подробнее — в материале о потере абсолютной позиции. Подобрать замену можно в разделе энкодеры.
Отдельно стоят измерительные щупы для привязки заготовки и инструмента. Они находятся в рабочей зоне, поэтому страдают от столкновений, попадания СОЖ и стружки. Из расходных частей чаще всего меняют стилусы и предохранительные элементы. Выбор и совместимость описаны в разделе щупы Renishaw.
Сам щуп без программного обеспечения работает как простой датчик касания. Чтобы получить автоматическую привязку инструмента и контроль детали, к стойке подключают специальные циклы и макросы. Для систем FANUC существует пакет для настройки контактного инструмента на макросах:
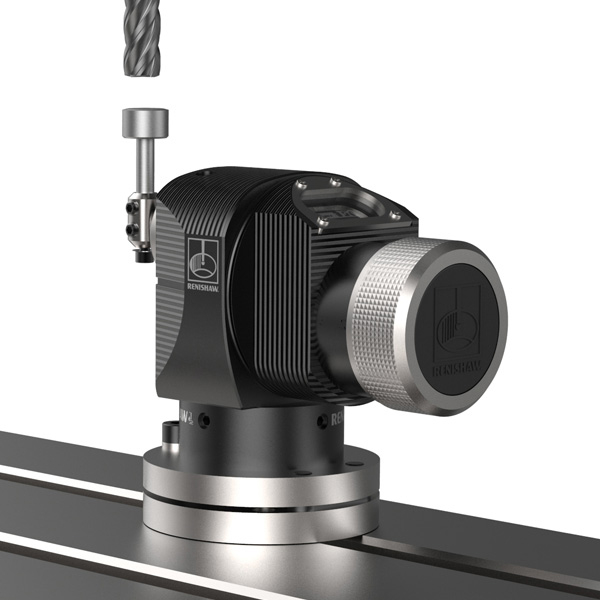
Программные циклы для настройки инструмента контактным датчиком на обрабатывающих центрах с системой FANUC. Сокращают ручную привязку и снижают риск ошибки оператора.
Электроника, питание, смена инструмента и охлаждение
Электронные блоки отказывают реже механики, но дороже обходятся в простое: станок встаёт целиком. К распространённым причинам относятся перегрев шкафа, загрязнение платы пылью и масляным туманом, скачки сетевого напряжения и износ электролитических конденсаторов в блоках питания. Первым сигналом часто становятся нестабильные перезагрузки стойки, пропадание изображения или аварии по напряжению звена постоянного тока.
Чтобы электроника жила дольше, следите за охлаждением шкафа: вентиляторы и фильтры — типичные расходные детали, их несложно заменить по регламенту. Подобрать их можно в разделе вентиляторы. Если же блок уже вышел из строя, имеет смысл сначала оценить возможность ремонта: подробности — на странице ремонта промышленного оборудования.
Позиция каталога для замены блоков управления и питания в электрошкафу фрезерного станка. Перед заказом сверяйте артикул с установленным блоком.
Отдельная тема — автоматическая смена инструмента (ATC). Магазин, захваты, пневмоцилиндры и датчики положения работают в режиме постоянных циклов, поэтому именно здесь возникают сбои, не связанные с ЧПУ: заклинивание руки, непрохождение сигнала о фиксации инструмента, износ уплотнений. Алгоритм поиска причины приведён в статье об ошибках смены инструмента.
Как подобрать запчасть и не ошибиться с заказом
Большая часть ошибок при заказе запчастей — не техническая, а информационная: заказывают «по внешнему виду» или по неполному номеру. Чтобы избежать повторных закупок, действуйте по порядку:
- Зафиксируйте полный артикул с шильдика или платы: все буквы, цифры и индексы ревизии. Для блоков FANUC важна расшифровка, см. справочник по артикулам A06B.
- Сделайте фото узла и шильдика, запишите серийный номер станка и модель системы ЧПУ.
- Убедитесь, что причина отказа в самом узле, а не в кабеле, питании или соседнем модуле.
- Определитесь с вариантом: оригинал, совместимый аналог или ремонт. Это зависит от возраста станка и критичности простоя.
- Уточните сроки поставки и заранее сформируйте резерв по критичным позициям.
Для критичных узлов — усилителей, блоков питания, энкодеров, щупов — разумно держать резерв. Сколько именно и что — зависит от парка станков и стоимости простоя; единой цифры здесь нет. Практический подход к планированию закупок изложен в материале «Сроки поставки запчастей: как спланировать закупку».
Типичные ошибки при замене:
- замена узла без устранения причины (перегрев, загрязнение, плохой контакт), из-за чего новая деталь выходит из строя повторно;
- отсутствие настройки параметров после установки: двигатели, энкодеры и щупы требуют привязки и калибровки;
- игнорирование резервной батареи и последовательности включения при замене абсолютного энкодера;
- экономия на кабелях и разъёмах — они остаются самым слабым звеном обратной связи.
FAQ: частые вопросы
Какие запчасти для обрабатывающего центра меняют чаще всего?
Чаще всего меняют расходные детали: вентиляторы, фильтры, предохранители, стилусы щупов, элементы зажима. Из узлов с постепенным износом — подшипники шпинделя и ШВП, из электроники — блоки питания и усилители.
Как понять, что ШВП пора менять?
Признаки — растущий люфт на реверсе, шум на подаче и невозможность компенсировать погрешность параметрами ЧПУ. Допустимый люфт уточняйте по документации станка.
Стоит ли держать запас запчастей на складе?
Для критичных и долго поставляемых позиций — да: усилители, блоки питания, энкодеры, щупы, вентиляторы. Состав резерва зависит от парка станков и стоимости простоя.
Можно ли заменить оригинальную деталь аналогом?
Иногда можно, если совпадают электрические и присоединительные параметры. Для критичных узлов сверяйте артикул и совместимость с вашей системой ЧПУ до заказа.
Что нужно знать, чтобы заказать запчасть?
Полный артикул с шильдика или платы, модель станка и системы ЧПУ, серийный номер. Хорошо помогает фото узла и шильдика.
Заключение
Чаще всего замены требуют узлы, которые работают под постоянной нагрузкой и в агрессивной среде: подшипники шпинделя, ШВП, зажимная оснастка, датчики обратной связи, вентиляторы и электроника силовой части. Регулярный осмотр, чистка и контроль температуры позволяют заметить износ на ранней стадии и заменить деталь по плану, а не по аварии.
Если вы не уверены в причине неисправности или не можете точно определить артикул, обратитесь к специалистам ООО «Эффективное производство»: поможем подобрать оригинальную деталь или аналог, проверим совместимость и подскажем, что разумнее держать в резерве.
Связанные материалы
Читайте также

Использование рециркулятора воздуха помогает бороться с возникновением очагов заражения в офисах. Плохая вентиляция, большое количество людей в замкнутом пространстве — все это приводит к тому, что работники начинают болеть один за другим. В итоге работа простаивает, нужно оплачивать больничные.
Чтобы не допустить массового заражения сотрудников, нужно очищать воздух. В этой статье мы расскажем о том, как выбрать бактерицидный рециркулятор для офиса.

Операторская панель — центр управления станком с ЧПУ, обеспечивающий настройку траекторий, режимов и контроль всех параметров работы. В статье рассмотрим ведущих производителей панелей и пультов, отвечающих современным требованиям автоматизации.