Датчики измерения инструмента и детали на станке с ЧПУ
Привязка инструмента и детали «вручную» — касанием бумажной полоской, индикатором или пробной стружкой — занимает время и зависит от оператора. На серийной партии это превращается в потери на наладке, а на точных деталях — в брак из-за износа или поломки инструмента, замеченных слишком поздно. Датчики измерения, установленные прямо на станке, переносят контроль в рабочую зону: станок сам находит нулевую точку, измеряет вылет и диаметр инструмента и проверяет заготовку. Ниже — принцип работы, виды датчиков, способы передачи сигнала, критерии выбора и типичные ошибки эксплуатации.
- Зачем нужны датчики на станке и что они измеряют
- Принцип работы контактного датчика
- Способы передачи сигнала: кабель, оптика, радио
- Датчики детали
- Датчики инструмента
- Как выбрать датчик
- Установка, калибровка и типичные ошибки
- Заключение
Зачем нужны датчики на станке и что они измеряют
На станке с ЧПУ (числовым программным управлением) применяют датчики двух групп. Первая — датчики детали: устанавливаются в шпиндель, как обычный инструмент, и касаются заготовки. Они находят базовые поверхности, определяют смещение нуля (рабочую систему координат), измеряют размеры и позволяют контролировать деталь без снятия со станка. Вторая — датчики инструмента: закрепляются в рабочей зоне на столе или за ним. Они измеряют длину и диаметр фрезы или сверла, контролируют износ и выявляют поломку.
Практический эффект понятен: сокращается время наладки, исчезает ручная привязка, станок сам вносит коррекции на износ, а первая деталь партии чаще оказывается годной. Подробнее об экономике этого подхода — в статье о сокращении наладки с помощью инструментального щупа.
| Задача | Какой датчик | Что получаем |
|---|---|---|
| Привязка заготовки | Датчик детали | Автоматический ввод смещения нуля |
| Контроль размеров детали | Датчик детали | Измерение на станке, коррекция обработки |
| Измерение длины и диаметра инструмента | Датчик инструмента | Данные в таблице коррекций без участия оператора |
| Контроль поломки и износа | Датчик инструмента | Остановка цикла до порчи детали |
Принцип работы контактного датчика
Наиболее распространён контактный датчик с триггерным (пороговым) срабатыванием. Внутри корпуса щуп опирается на кинематическую опору — три точки контакта, образующие электрическую цепь. Когда наконечник (стилус) касается поверхности и отклоняется, цепь размыкается, и датчик формирует сигнал срабатывания. Система ЧПУ по этому сигналу мгновенно запоминает текущие координаты осей — на станках FANUC для этого используется функция пропуска (G31), на других системах — собственные аналоги.
Точность такого измерения определяется не только самим датчиком. Важны скорость подхода, постоянство усилия срабатывания и так называемая вариация предварительного хода — разница в величине отклонения щупа до срабатывания в разных направлениях. Её компенсируют калибровкой. О том, как это делать правильно, рассказано в материале о калибровке щупа Renishaw.
Бесконтактные (лазерные) датчики инструмента работают иначе: инструмент пересекает луч, а по изменению светового потока определяется его положение. Преимущество — возможность измерять малые диаметры и контролировать отдельные режущие кромки на рабочих оборотах, ограничение — чувствительность к СОЖ (смазочно-охлаждающей жидкости) и стружке в луче.
Способы передачи сигнала: кабель, оптика, радио
Датчик детали вращается вместе со шпинделем, поэтому передать сигнал проводом нельзя. Используют три схемы:
- Проводная — применяется для стационарных датчиков инструмента и на станках, где датчик не меняется автоматически.
- Оптическая (инфракрасная) — датчик в шпинделе передаёт сигнал на приёмник, закреплённый в рабочей зоне. Требуется прямая видимость между ними.
- Радиоканал — приёмник может находиться вне прямой видимости, что удобно для крупных станков, столов с поворотными осями и сложной геометрии зоны обработки.
| Параметр | Кабель | Оптика (ИК) | Радиоканал |
|---|---|---|---|
| Где применяется | Датчики инструмента, стационарные установки | Датчики детали на обрабатывающих центрах | Крупные станки, сложная зона обработки |
| Прямая видимость | Не нужна | Нужна | Не нужна |
| Помехи | Наводки на кабель | СОЖ и стружка на окнах | Радиопомехи в цехе |
| Питание датчика | От интерфейса | Батарея | Батарея |
Для датчиков с батарейным питанием заранее предусмотрите регулярную замену элементов и контроль индикации разряда: «умирающая» батарея — одна из самых частых причин нестабильных замеров. Параметры конкретной модели (режим сна, рабочий диапазон) уточняйте по паспорту, например в паспорте OMP40-2.
Датчики детали
Датчик детали в шпинделе — это рабочий инструмент наладчика и контролёра одновременно. Типовой набор задач: поиск плоскости, отверстия, бобышки, угла; определение центра и перекоса заготовки; измерение размеров и положения элементов после обработки. Основные производители — Renishaw, Hexagon, Marposs и Blum. Сравнение популярных линеек приведено в обзоре производителей контактных щупов.
Ниже — два варианта из каталога: датчик с инфракрасной передачей и датчик с радиоканалом.
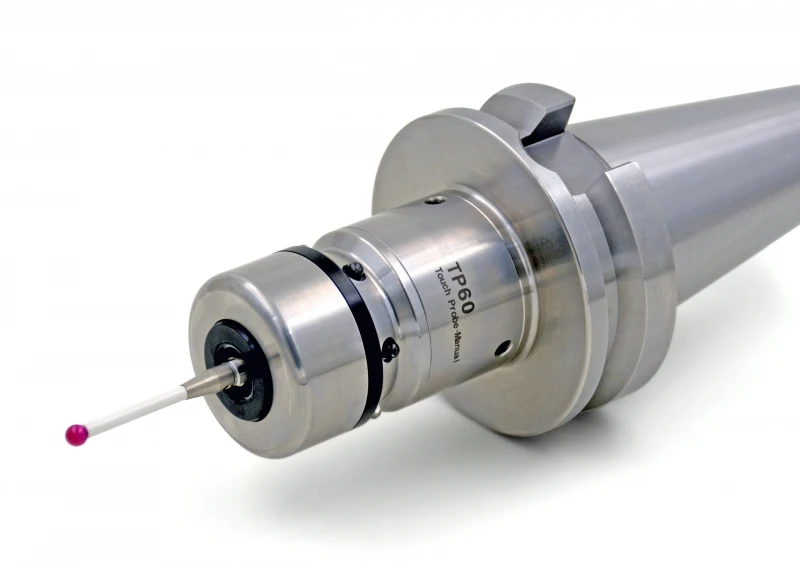
Датчик для привязки и контроля заготовки, устанавливается в шпиндель станка. Подходит для автоматической привязки нуля и измерений в цикле обработки.
Вариант для станков, где нельзя обеспечить прямую видимость между датчиком и приёмником. Сигнал передаётся по радиоканалу.
Расходная часть датчика детали — стилус. Он задевает заготовки, и при столкновении его проще заменить, чем менять сам датчик. Подбор наконечников описан в статье о разнице между стилусом и наконечником, а готовые позиции доступны в разделе стилусов Renishaw.
Датчики инструмента
Датчик инструмента измеряет то, что определяет размер детали после резания, — фактический вылет и радиус режущей кромки. Классические схемы:
- Контактный датчик на столе — инструмент на малой скорости подводится к измерительной поверхности и вызывает срабатывание. Просто и надёжно, измеряет длину и диаметр. Примеры — Renishaw OTS и Blum TC50/TC60.
- Лазерный датчик — инструмент проходит сквозь луч. Позволяет измерять малые диаметры, проверять биение и отдельные зубья. Примеры — Renishaw NC4 и лазерные системы Blum.
- Датчик с радиопередачей — для случаев, когда прокладка кабеля неудобна.
Сопоставление двух наиболее частых решений приведено в статье Renishaw NC4 против Blum TC50/TC60.
Оптический датчик для измерения инструмента в рабочей зоне станка. Используется для определения длины и контроля состояния инструмента.
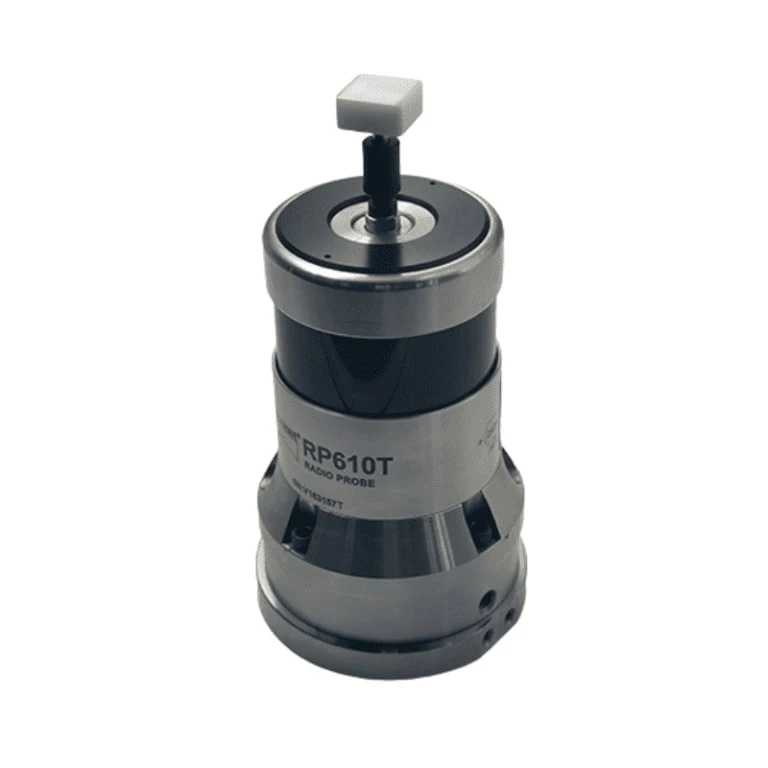
Датчик инструмента с радиопередачей данных. Подходит для станков, где прокладка кабеля к измерительному узлу затруднена.
Как выбрать датчик
Начинайте не с бренда, а с задач и особенностей станка. Проверьте по порядку:
- Тип станка и система ЧПУ. Убедитесь, что для вашей стойки (FANUC, Siemens, Heidenhain, Mitsubishi и др.) есть готовые макропрограммы или циклы измерения. Без них интеграция ляжет на программиста.
- Тип передачи сигнала. Если приёмник можно разместить с прямой видимостью, хватит оптики. При сложной геометрии зоны обработки или крупных габаритах рассмотрите радиоканал.
- Требуемая точность. Сопоставьте допуск на деталь с заявленной повторяемостью датчика. Значения берите из паспорта модели, а не из рекламных материалов.
- Диаметр и тип инструмента. Для мелкого инструмента и контроля отдельных зубьев предпочтителен лазер, для общего применения достаточно контактного датчика.
- Условия эксплуатации. Обилие СОЖ, стружки и тумана снижает надёжность оптики и лазера — потребуется обдув и защитные затворы.
- Интерфейс и совместимость. Проверьте, какой интерфейсный блок и какой приёмник нужны именно вашей модели датчика.
| Ситуация | Разумный выбор |
|---|---|
| Небольшой фрезерный центр, приёмник в зоне видимости | Оптический датчик детали и контактный датчик инструмента |
| Крупный станок или сложная кинематика | Датчик детали с радиоканалом |
| Мелкий инструмент, контроль зубьев | Лазерный датчик инструмента |
| Высокая загрязнённость рабочей зоны | Контактный датчик инструмента с обдувом |
Универсальные рекомендации по выбору щупа для станка есть в статье «Измерительный щуп для станка с ЧПУ», а оригинальные решения и их аналоги разобраны в материале «Оригинал или аналог». Если нужны позиции под конкретную модель, откройте раздел щупов Renishaw или общий каталог измерительных датчиков.
Установка, калибровка и типичные ошибки
Даже хороший датчик даёт плохой результат при неверной установке. Порядок работ обычно такой: монтаж и подключение, проверка сигнала срабатывания, загрузка измерительных циклов, калибровка по эталону и проверка на контрольной детали. Услуга монтажа и настройки описана на странице установки датчиков измерения детали и привязки инструмента.
Типичные ошибки эксплуатации:
- Отсутствие калибровки после замены стилуса. Любая смена наконечника или удлинителя меняет длину и радиус, которые нужно перекалибровать.
- Слишком высокая скорость подхода. Вместе с ней растёт погрешность срабатывания; скорость должна совпадать с той, на которой проходила калибровка.
- Загрязнение. Стружка или СОЖ на опоре щупа, на окнах оптического приёмника или на измерительной поверхности инструментального датчика приводят к ложным срабатываниям. Перед измерением полезен обдув.
- Севшая батарея. Датчик начинает пропускать сигнал, замеры «плывут». Менять элементы лучше по графику, не дожидаясь отказа.
- Столкновение. Удар стилуса о заготовку или оснастку выводит датчик из строя. Защитой служит ломкая вставка — она принимает удар на себя; подробности в статьях о том, что делать после столкновения щупа и о замене ломкого предохранителя.
- Ошибки в программе. Неверно заданные смещения и параметры цикла вызывают сообщения об ошибках; пример разбора — ошибки Renishaw: причины и устранение.
Для датчиков, которые часто задевают деталь, держите в запасе дисковые и стандартные щупы. Ниже — позиции из каталога.

Дисковый щуп с резьбой M4 для измерения в труднодоступных местах: пазов, выточек, поверхностей, скрытых от прямого подхода.
FAQ: частые вопросы
Чем датчик детали отличается от датчика инструмента?
Датчик детали устанавливается в шпиндель и измеряет заготовку: находит нуль, проверяет размеры. Датчик инструмента закреплён в рабочей зоне и измеряет длину, диаметр и износ режущего инструмента.
Что лучше для передачи сигнала — оптика или радиоканал?
Оптика проще и требует прямой видимости между датчиком и приёмником. Радиоканал выбирают для крупных станков и сложной геометрии зоны обработки, где такой видимости нет.
Нужно ли калибровать датчик после замены стилуса?
Да. Новый стилус меняет длину и эффективный радиус, поэтому датчик калибруют заново по эталону — кольцу или сфере.
Как часто менять батарею в беспроводном датчике?
Периодичность зависит от модели и интенсивности использования. Ориентируйтесь на паспорт датчика и индикацию разряда и меняйте элементы планово, не дожидаясь отказа.
Как защитить датчик от столкновения?
Используйте ломкую вставку между датчиком и стилусом: при ударе она разрушается и принимает нагрузку на себя. После столкновения обязательна проверка и перекалибровка датчика.
Заключение
Датчики детали и инструмента закрывают два узких места наладки: привязку заготовки и определение реального вылета инструмента. Выбор определяется задачами, системой ЧПУ, условиями в рабочей зоне и способом передачи сигнала. После монтажа главными факторами точности остаются калибровка, чистота и своевременная замена расходных элементов.
Если вы не уверены, какой датчик подойдёт вашему станку, или нужно подобрать стилус, приёмник, интерфейс или аналог снятой с производства модели, обратитесь к специалистам ООО «Эффективное производство»: мы подберём комплект по модели станка и стойки и поможем с установкой.
Связанные материалы
Читайте также